在產品研發與制造領域,快速驗證設計理念、測試結構功能已成為縮短開發周期、降低開模風險的關鍵環節。樹脂模型手板件加工、3D打印樣品、塑料模具設計以及CNC手板樹脂版加工,構成了現代手板制作的核心技術矩陣。本文將系統解析這幾項工藝的特點、應用場景及互相之間的協作關系,幫助您選擇最適合的快速制造方案。
一、樹脂模型手板件加工:精細外觀與裝配驗證的首選
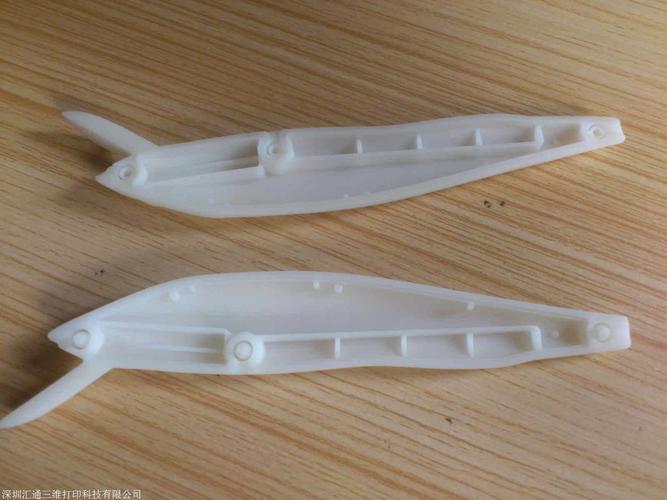
樹脂模型手板件通常采用SLA(立體光固化)或DLP(數字光處理)等3D打印技術,使用光敏樹脂材料成型。相比傳統的CNC加工,樹脂打印在手板制作中具有以下優勢:
- 高精度與復雜曲面成型:層厚可低至0.05mm,能清晰呈現細紋、薄壁、鏤空等結構。
- 快速響應:從三維數據到實體手板,往往僅需數小時至一天,適合設計迭代階段。
- 表面質量優異:經打磨、噴漆、電鍍等后處理,可達到接近注塑件的外觀效果,常用于消費電子、汽車內飾、醫療設備的外殼手板。
樹脂模型手板件廣泛用于新產品的外觀評審、裝配干涉檢查以及功能測試。若后續需要小批量注塑,樹脂手板還可作為硅膠模的母模,實現少量塑料件的復制。
二、3D打印樣品:從概念到實物的高速通道
3D打印樣品不僅限于樹脂材料。根據需求不同,可選擇尼龍(SLS)、金屬(SLM)、PLA/ABS(FDM)等工藝,它們各有側重:
- SLA/DLP樹脂樣品:高細節、高表面光潔度,適合外觀驗證和精細結構。
- SLS尼龍樣品:功能性強、耐沖擊,適合卡扣、齒輪等需要反復裝配的樣件。
- FDM樣品:成本低、速度快,適合大尺寸結構驗證。
- 金屬打印樣品:用于特殊工業場合的終端零件或模具鑲件。
3D打印樣品最突出的價值在于“快速成型”,大幅縮短了從CAD模型到實物樣件的周期,但在大批量生產時,成本仍高于注塑。因此,3D打印通常與CNC手板加工配合使用,在概念階段用3D打印,在功能測試或高外觀要求時轉用CNC。
三、CNC手板樹脂版加工:精度、強度與表面效果的平衡
CNC手板(又稱數控手板)是通過計算機數控機床對塑料或樹脂坯料進行切削加工。常見的樹脂版材包括:代木、ABS、PC、PMMA(亞克力)、POM等。其中樹脂版加工(如類似聚氨酯樹脂的板材)尤其適合高沖擊、高韌性的功能手板。
CNC手板樹脂版加工特點:
- 材料選擇廣:可使用類ABS、類PC、甚至與最終注塑件相匹配的工程塑料,力學性能更接近量產件。
- 尺寸穩定與強度高:非層積成型,各向異性弱,能加工螺紋、精細孔位。
- 透明與高光效果:例如PMMA樹脂板CNC后拋光,可獲得亞克力透明手板,用于燈罩、透鏡。
- 批量靈活:小批量時CNC手板的單件成本低于3D打印,尤其適合5-50件的試制量。
在進行CNC手板樹脂版加工時,需注意加工路徑、切削參數與后處理,以避免應力變形和表面刀紋。對于透明樹脂版,還需進行火焰拋光或流體拋光。
四、塑料模具設計:銜接手板與量產的橋梁
手板驗證通過后,即進入塑料模具設計與制造階段。塑料模具設計不是孤立的,需綜合考慮手板中發現的問題,比如脫模斜度、壁厚均勻性、澆口位置、冷卻系統等。快速模具(如硅膠模具、鋁模、簡易鋼模)常利用3D打印或CNC手板作為母模,實現小批量注塑,進一步驗證材料性能與成品裝配。
手板制作恰好能夠提前暴露模具設計方案中的潛在缺陷;反之,優秀的模具設計又能指導新手板的整改。在塑料模具設計階段,我們常借用模流分析(Moldflow)軟件對手板結構進行注塑模擬,以使最終模具的成功率大幅提升。
五、全流程融合:從樹脂手板到量產的實踐建議
針對不同開發階段,建議如下:
- 外觀評審階段:優先選擇3D打印樹脂樣品(SLA),高效呈現設計意圖。
- 結構功能驗證階段:選用CNC手板樹脂版加工或SLS尼龍3D打印,測試強度與裝配。
- 小批量試產階段:利用CNC手板作母模,快速制作硅膠模具,進行聚氨酯澆注或注塑,即“真空復模”。
- 模具設計階段:參考前期手板尺寸報告、裝配記錄進行塑料模具設計,必要時結合模流分析。
六、
樹脂模型手板件加工、3D打印樣品、CNC手板樹脂版加工與塑料模具設計,并非彼此割裂,而是各有所長的組合拳。在實際項目中,一個專業的快速制造服務商應能根據您的產品特點、精度要求、批量水平,推薦最佳的工藝搭配。無論是手板打樣,還是模具制造,貼近量產的材料與工藝將是最終目標。”
如果您正在尋找手板加工或塑料模具設計的合作方,不妨提供3D圖紙和需求描述,讓工程師為您定制既能控制成本,又能滿足性能要求的生產方案。